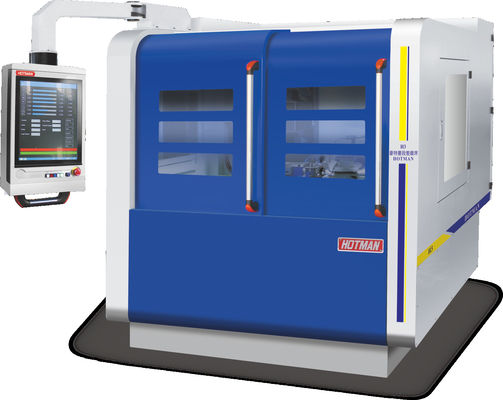
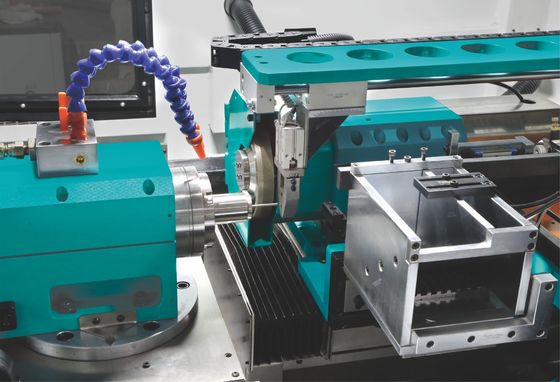
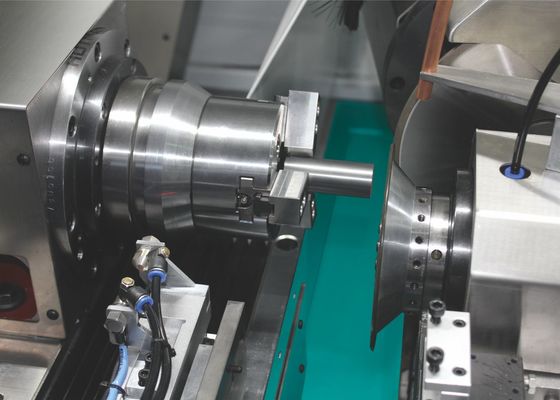
|
Numero
N.
|
Elemento
Elemento
|
Unità
Unità
|
Modello: H30
Modello: H30
|
| 1 |
Intervallo diametro di bloccaggio pezzo
Intervallo diametro di bloccaggio pezzo
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
0.5-20 |
| 2 |
Intervallo diametro di rettifica pezzo
Intervallo diametro di rettifica pezzo
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
0.05-20 |
| 3 |
Lunghezza massima di bloccaggio / rettifica pezzo
Lunghezza massima di bloccaggio / rettifica pezzo
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
300/200 |
| 4 |
Coordinamento di controllo (CNC a 4 assi)
Coordinamento di controllo (CNC a 4 assi)
|
|
X/Y/Z/Z′ |
| 5 |
Manipolatore automatico di carico e scarico (CNC a 3 assi)
Manipolatore automatico di carico e scarico (CNC a 3 assi)
|
|
U/V/W |
| 6 |
Rettifica grezza
Rettifica grezza
|
Dimensioni mola (Diametro esterno X Larghezza X Diametro foro)
Dimensioni mola (Diametro esterno X Larghezza X Diametro foro)
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
250×20×31.75 |
| 7 |
Velocità di rotazione mola (elettrica)
Velocità di rotazione mola (mandrino elettrico)
|
30 |
0~9000 |
| 8 |
Velocità lineare massima mola
Velocità lineare massima mola
|
m/s |
90 |
| 9 |
Potenza mandrino mola
Potenza mandrino mola
|
Peso lordo macchina (circa) |
18 |
| 10 |
Rettifica fine
Rettifica fine
|
Dimensioni mola (Diametro esterno X Larghezza X Diametro foro)
Dimensioni mola (Diametro esterno X Larghezza X Diametro foro)
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
150×20×31.75 |
| 11 |
Velocità di rotazione mola (elettrica)
Velocità di rotazione mola (elettrica)
|
30 |
0~12000 |
| 12 |
Velocità lineare massima mola
Velocità lineare massima mola
|
m/s |
90 |
| 13 |
Potenza mandrino mola
Potenza mandrino mola
|
Peso lordo macchina (circa) |
3.5 |
| 14 |
Risoluzione minima avanzamento assi X/Y/Z/Z′
Risoluzione minima avanzamento assi X/Y/Z/Z′
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
0.001 |
| 15 |
Corsa asse X (mola di rettifica grezza)
Corsa asse X (mola di rettifica grezza)
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
73 |
| 16 |
Precisione di posizionamento asse X
Precisione di posizionamento asse X
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
0.002 |
| 17 |
Precisione di riposizionamento asse X
Precisione di riposizionamento asse X
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
Potenza servomotore assi X/Y/Z/ Z′ |
| 18 |
Corsa asse Y (mola di rettifica fine)
Corsa asse Y (mola di rettifica fine)
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
40 |
| 19 |
Precisione di posizionamento asse Y
Precisione di posizionamento asse Y
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
Potenza servomotore assi X/Y/Z/ Z′ |
| 20 |
Precisione di riposizionamento asse Y
Precisione di riposizionamento asse Y
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
0.0012 |
| 21 |
Corsa asse Z (contropunta)
Corsa asse Z (contropunta)
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
374 |
| 22 |
Precisione di posizionamento asse Z
Precisione di posizionamento asse Z
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
0.0025 |
| 23 |
Precisione di riposizionamento asse Z
Precisione di riposizionamento asse Z
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
0.0018 |
| 24 |
Corsa asse Z′ (quarto asse)
Corsa asse Z′ (quarto asse)mm52
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
Precisione di posizionamento asse Z′ |
| Precisione di posizionamento asse Z′ |
mm
0.0017
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
Precisione di riposizionamento asse Z′ |
| Precisione di riposizionamento asse Z′ |
mm
0.0015
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
Potenza servomotore assi X/Y/Z/ Z′ |
| Potenza servomotore assi X/Y/Z/ Z′ |
KW
2.0
|
Peso lordo macchina (circa) |
Potenza mandrino contropunta |
| Potenza mandrino contropunta |
KW
0-3000
|
Peso lordo macchina (circa) |
Velocità di rotazione mandrino contropunta |
| Velocità di rotazione mandrino contropunta |
rpm
0-3000
|
30 |
Motore pompa idraulica (scelta del cliente) |
| Motore pompa idraulica (scelta del cliente) |
KW
0.25
|
Peso lordo macchina (circa) |
Metodo di rotazione mandrino contropunta |
| Metodo di rotazione mandrino contropunta |
Tipo fisso
Fisso
|
|
32
Metodo di posizionamento lunghezza pezzo
|
| Metodo di posizionamento lunghezza pezzo |
Posizionamento frontale laser
33
|
|
Potenza servomotore manipolatore assi U/V/W
Potenza servomotore manipolatore assi U/V/W
|
| KW |
1.0
34
|
Peso lordo macchina (circa) |
Peso lordo macchina (circa) |
| Kg |
5000
35
|
Dimensioni esterne macchina (Lunghezza X Larghezza X Altezza) |
Dimensioni esterne macchina (Lunghezza X Larghezza X Altezza) |
| mm |
2000*2600*2000
La base macchina e le parti strutturali principali sono realizzate in ghisa meehanite (inoculata) FC-30.
|
Dopo il trattamento termico di normalizzazione, la base e le parti in ghisa rimangono per il trattamento di invecchiamento naturale. |
La base e le parti principali in ghisa sono lavorate nelle macchine di classe mondiale, come YASDA, MITSUI SEIKI, TOSHIBA, ELB, ecc. in un'unica presa. Ciò garantisce l'alta precisione delle rettificatrici a livello di micron. |

 Il tuo messaggio deve contenere da 20 a 3000 caratteri!